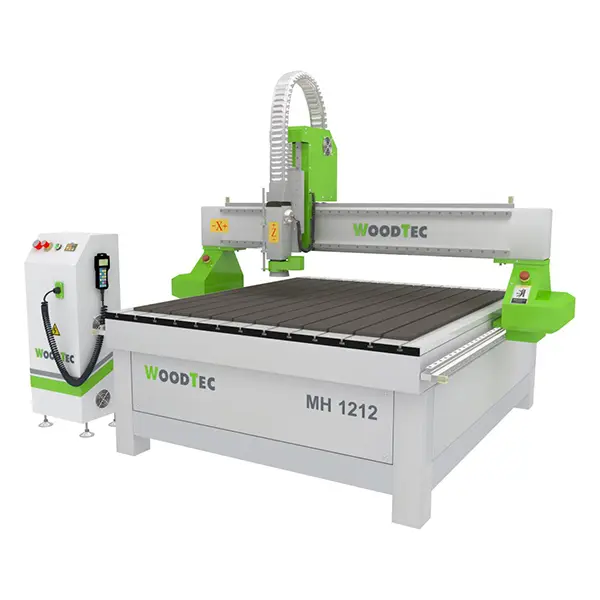
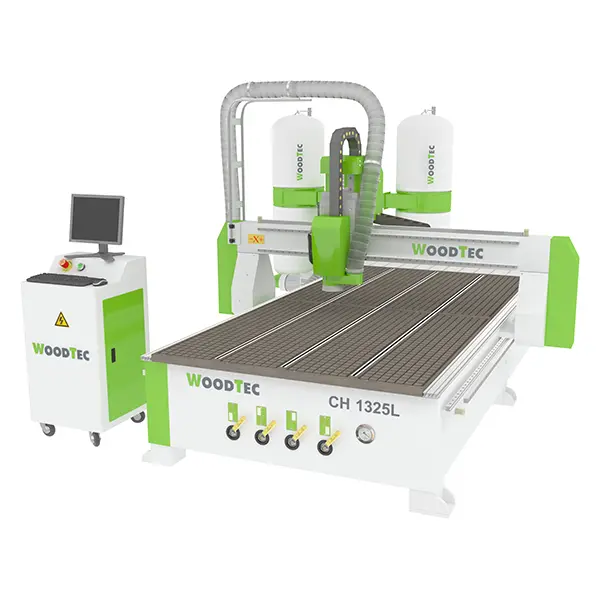
Внедрение ЧПУ-станков — это баланс между точностью и затратами. Разбираем 5 ключевых плюсов и 5 неочевидных минусов, чтобы принять взвешенное решение для вашего производства.
Введение: технологический прорыв или дорогая игрушка?
За последние десятилетия станки с числовым программным управлением (ЧПУ) кардинально изменили облик промышленности. То, что раньше требовало недель ручного труда и высочайшей квалификации, теперь выполняется за часы с микронной точностью. Фрезерные центры, токарные автоматы, лазерные и плазменные резаки, листогибочные прессы — все они управляются цифровыми кодами, превращая цифровые чертежи в физические изделия. Однако, как и любая сложная технология, ЧПУ-оборудование имеет не только блестящие стороны, но и подводные камни.
Для многих предпринимателей и технических директоров вопрос «стоит ли внедрять ЧПУ?» становится стратегическим. С одной стороны, это повышение качества и снижение зависимости от человеческого фактора. С другой — колоссальные начальные инвестиции, необходимость в высококвалифицированных кадрах и постоянные эксплуатационные расходы. В этой статье мы детально и непредвзято разберем 5 весомых аргументов «за» и 5 неочевидных минусов, которые часто упускают из виду. Это поможет вам сформировать объективное мнение и принять решение, соответствующее масштабам вашего бизнеса, бюджету и долгосрочным целям.
1. Что такое станок с ЧПУ и как он работает? Базовый ликбез
Прежде чем погружаться в анализ плюсов и минусов, важно чётко понимать суть технологии. Станок с ЧПУ — это оборудование, которое управляется заранее написанной компьютерной программой (обычно на языке G-код) и выполняет механическую обработку заготовки без непосредственного участия оператора в процессе резания.
Типовой цикл работы выглядит так:
-
Создание цифровой модели — инженер разрабатывает 3D-чертёж детали в CAD-системе (например, SolidWorks или AutoCAD).
-
Генерация управляющей программы — CAM-система преобразует геометрию в набор команд (G-код), который описывает траектории перемещения инструмента, скорость вращения шпинделя, подачу, смену инструмента и другие параметры.
-
Подготовка оборудования — оператор закрепляет заготовку на столе или в патроне, устанавливает необходимый режущий инструмент, задаёт нулевые точки координат.
-
Автоматическое исполнение — после запуска станок работает автономно, следуя программе. Современные системы оснащены датчиками контроля нагрузки, температуры и вибрации, что позволяет корректировать режимы в реальном времени.
-
Контроль и финиш — по окончании цикла оператор проверяет размеры и качество поверхности, при необходимости выполняет доводочные операции.
Важно понимать, что ЧПУ — это не конкретный тип станка, а принцип управления. Он применим к фрезерным, токарным, шлифовальным, электроэрозионным, лазерным, плазменным и даже гибочным машинам. Именно эта универсальность делает технологию столь привлекательной для самых разных отраслей — от автомобилестроения до медицины.
2. Пять ключевых преимуществ ЧПУ-станков
2.1. Беспрецедентная точность и повторяемость
Главное достоинство ЧПУ — это способность выдерживать заданные допуски с минимальным разбросом. Современные обрабатывающие центры обеспечивают точность позиционирования до 0,005–0,01 мм, а в некоторых случаях — до микрона. Это означает, что каждая следующая деталь будет идентична предыдущей, что критически важно для серийного производства и взаимозаменяемости узлов.
Ручная обработка всегда зависит от усталости, квалификации и внимательности оператора. Даже опытный мастер не может гарантировать одинаковый результат на сотне деталей. ЧПУ же исключает человеческий фактор на этапе резания, обеспечивая стабильность партии. Кроме того, сложные трёхмерные поверхности, которые невозможно получить ручным фрезерованием (например, лопатки турбин или имплантаты), легко программируются и воспроизводятся с идеальной геометрией.
2.2. Высокая производительность и многосменная работа
Станки с ЧПУ могут работать 24/7 с минимальными остановками. Благодаря автоматической смене инструмента и системам подачи заготовок, они способны выполнять длительные циклы без участия оператора. В ночное время и выходные дни оборудование продолжает выпускать продукцию, что значительно повышает фондоотдачу.
Скорость обработки при оптимальных режимах также выше, чем у универсальных станков, за счёт применения высокоскоростных шпинделей и прогрессивных стратегий (например, динамического фрезерования). В результате время изготовления сложной детали сокращается в разы по сравнению с ручным трудом.
2.3. Сокращение прямых трудозатрат
Один квалифицированный оператор-наладчик может одновременно обслуживать от 2 до 4 станков, особенно если они оснащены системами диспетчерского контроля. Это позволяет сократить штат производственных рабочих и снизить фонд оплаты труда. При этом высвободившиеся средства можно перенаправить на обучение более узких специалистов — программистов и технологов.
Важно отметить, что экономия на зарплатах сочетается с уменьшением процента брака, что дополнительно снижает себестоимость детали. Для крупных серий эффект масштаба становится решающим аргументом в пользу ЧПУ.
2.4. Гибкость и быстрая переналадка
В отличие от специального оборудования (например, штампов или пресс-форм), ЧПУ-станок не требует физической замены оснастки при смене номенклатуры. Достаточно загрузить новую программу и, при необходимости, сменить инструмент. Время переналадки сокращается с нескольких часов до нескольких минут. Это позволяет оперативно реагировать на изменения спроса, изготавливать опытные образцы и мелкие партии без значительных простоев.
Такая гибкость особенно ценна для предприятий, работающих по принципу «бережливого производства» и системами «точно в срок» (Just-in-Time).
2.5. Широкий спектр обрабатываемых материалов
Современный ЧПУ-инструмент и режимы позволяют эффективно резать не только традиционные стали и чугуны, но и алюминиевые сплавы, титан, жаропрочные суперсплавы, медь, латунь, а также полимеры, композиты и даже древесину. Правильный подбор фрезы, покрытия и СОЖ даёт возможность обрабатывать материалы с различной твёрдостью и вязкостью. Это делает ЧПУ универсальным инструментом для машиностроения, аэрокосмической, медицинской и других отраслей.
3. Пять неочевидных минусов, о которых умалчивают продавцы
3.1. Высокая стоимость входа и длительный срок окупаемости
Покупка даже среднего обрабатывающего центра с ЧПУ обходится в миллионы рублей. К этой сумме добавляются затраты на вспомогательное оборудование (системы охлаждения, стабилизаторы напряжения, компрессоры), инструментальный магазин, измерительные приборы и программное обеспечение. Для малого бизнеса такой объём инвестиций может быть неподъёмным.
Кроме того, окупаемость напрямую зависит от загрузки станка. Если парк используется не на полную мощность, затраты на амортизацию и обслуживание «съедают» маржинальность. Поэтому перед покупкой следует тщательно просчитать загрузку, прогноз заказов и точку безубыточности.
3.2. Дорогостоящее обслуживание и ремонт
ЧПУ-оборудование — это сложная электромеханическая система, требующая регулярного сервисного обслуживания. Замена шпинделя, ремонт сервоприводов, обновление электроники — все это обходится в значительные суммы. Стоимость запасных частей и расходников (фильтры, масла, охлаждающие жидкости) также увеличивает эксплуатационные расходы.
Особая проблема — простои при поломках. Если станок выходит из строя, предприятие теряет не только деньги на ремонт, но и время, срывая сроки поставок. Поэтому наличие квалифицированной ремонтной службы или договора с сервисным центром — обязательное условие эффективного использования.
3.3. Потребность в высококвалифицированных кадрах
Работа с ЧПУ требует совершенно иного уровня компетенций, чем ручная обработка. Оператор должен понимать основы программирования, уметь читать G-код, разбираться в режимах резания и геометрии инструмента. Технолог-программист — вообще отдельная профессия, сочетающая инженерные знания и владение CAM-системами.
Найти таких специалистов на рынке труда непросто, а их зарплаты существенно выше, чем у универсальных станочников. Если же обучение проводить собственными силами, это требует времени и отвлекает опытных сотрудников. Многие предприятия недооценивают эту статью расходов, и в итоге сталкиваются с низкой эффективностью станка из-за неоптимальных режимов или частых поломок.
3.4. Высокое энергопотребление и требования к инфраструктуре
Современные обрабатывающие центры с ЧПУ потребляют от 20 до 100 кВт и более, особенно при пиковых нагрузках. Это существенная статья затрат на электроэнергию, которая постоянно дорожает. Кроме того, для стабильной работы требуется качественное питание без скачков напряжения, что часто требует установки дорогостоящих стабилизаторов или даже собственной подстанции.
Также необходимы мощная система вентиляции и отвода стружки, а для некоторых процессов — система промышленного кондиционирования для поддержания температурного режима. Всё это удорожает внедрение и эксплуатацию.
3.5. Низкая эффективность для единичных и уникальных заказов
Хотя ЧПУ гибок в переналадке, для изготовления одной-единственной детали этот метод часто проигрывает ручному или полуавтоматическому производству. Время на программирование, наладку, подбор инструмента и тестовые проходы может составить несколько часов, в то время как токарь или фрезеровщик-универсал изготовит штучную деталь быстрее и дешевле.
Экономическая целесообразность ЧПУ начинает проявляться при партиях от 3–5 штук и выше. Поэтому для ремонтных мастерских или опытных производств, где преобладают единичные экземпляры, инвестиции в дорогое оборудование могут оказаться неоправданными.
4. Как принять правильное решение: ключевые факторы
Итак, перед вами полная картина. Как же определить, нужно ли вашему предприятию внедрять ЧПУ-станки? Рекомендуем оценить пять факторов:
-
Объём производства. Если вы планируете серийный выпуск (от сотен деталей в год) — ЧПУ окупится за счёт скорости и повторяемости. Для штучных заказов — рассмотрите универсальные станки.
-
Сложность геометрии. Чем сложнее деталь (криволинейные поверхности, многоосевые переходы), тем больше выигрыш от ЧПУ по сравнению с ручным трудом.
-
Бюджет и источники финансирования. Просчитайте не только стоимость станка, но и 3 года эксплуатации. Если доступны кредитные или лизинговые программы, возможно, стоит рискнуть.
-
Доступность кадров. Есть ли в вашем регионе специалисты, которые умеют программировать и обслуживать ЧПУ? Если нет, придётся вкладываться в обучение.
-
Загрузка и простои. Планируете ли вы использовать оборудование хотя бы в 2 смены? При односменной работе окупаемость резко падает.
5. Заключение: баланс выгоды и рисков
Станки с ЧПУ — это мощный инструмент, который способен вывести производство на новый уровень точности и производительности. Однако это не панацея. Внедрение требует стратегического планирования, значительных финансовых вложений и постоянного внимания к обслуживанию и обучению.
Для предприятий с большими сериями, сложными деталями и стабильным спросом ЧПУ становится безальтернативным решением. Для малых мастерских и ремонтных служб, напротив, оптимальным выбором может быть ручное или полуавтоматическое оборудование. В любом случае, решение должно приниматься на основе тщательного экономического расчёта и анализа реальных потребностей, а не под влиянием моды или маркетинговых обещаний.
Взвесьте все «за» и «против», проконсультируйтесь с технологами и финансовыми аналитиками — и тогда ваш инвестиционный выбор принесёт долгосрочную прибыль и конкурентное преимущество.