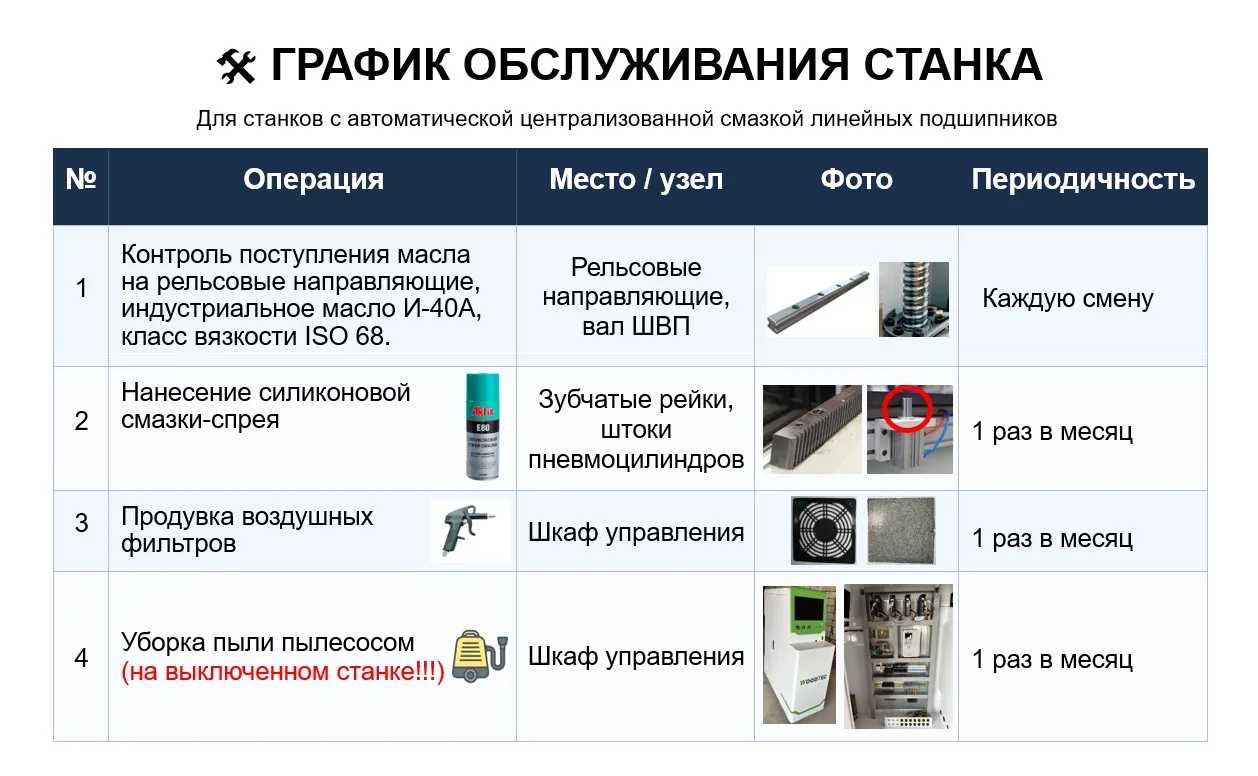
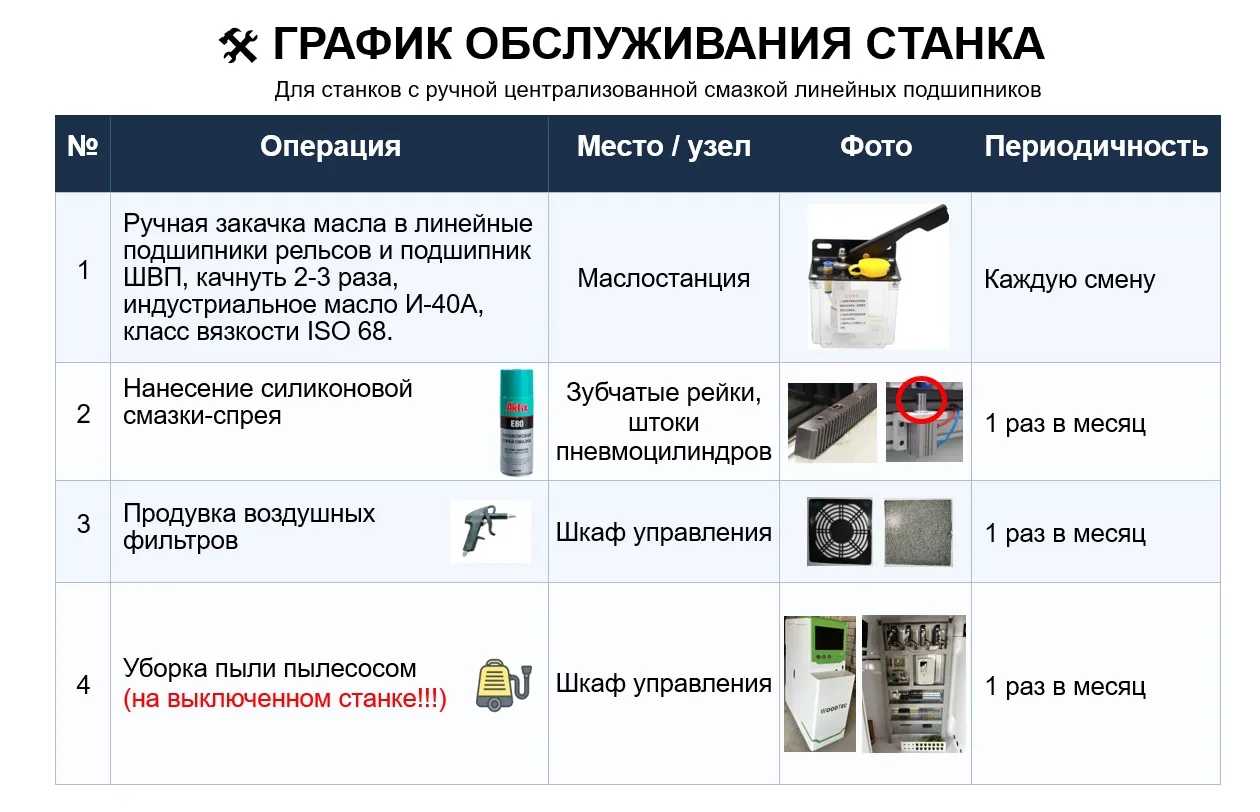
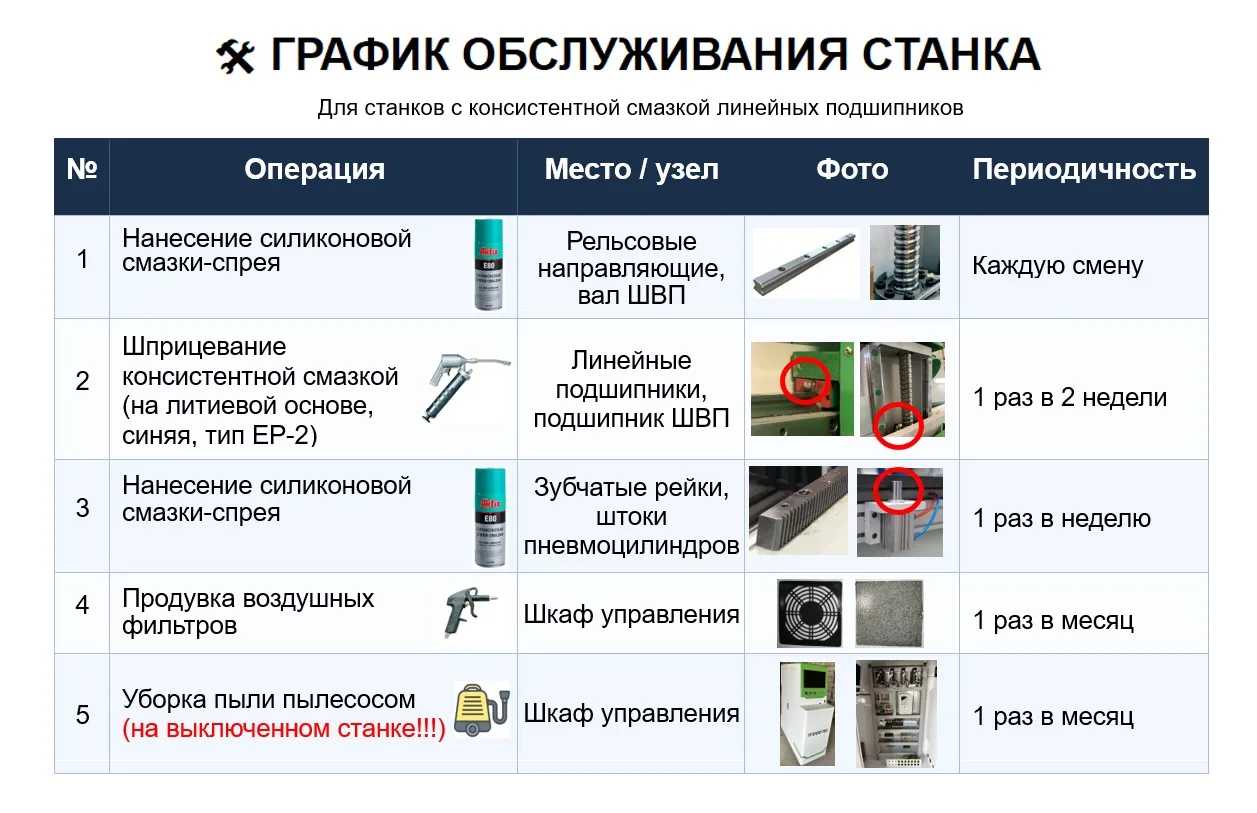
Регулярная смазка и обслуживание станка с ЧПУ и вакуумных помп — основа долговечности оборудования. В статье — полный регламент ТО: ежедневные, еженедельные и месячные процедуры, замена масла и чистка фильтров.
Бесперебойная работа производственного оборудования напрямую зависит от качества и своевременности технического обслуживания. Станки с числовым программным управлением (ЧПУ) и вакуумные помпы — это высокоточные устройства, требующие строгого соблюдения регламентов смазки и профилактических работ. Пропуск даже простых операций, таких как смазка направляющих или контроль уровня масла, может привести к росту вибраций, перегреву узлов, потере точности обработки и, в конечном итоге, к дорогостоящему внеплановому ремонту.
В этой статье мы подробно разберем периодичность смазки и обслуживания станков с ЧПУ и вакуумных помп, чтобы вы могли продлить срок службы оборудования и избежать незапланированных простоев.
1. Периодичность смазки и обслуживания станка с ЧПУ
Техническое обслуживание станка с ЧПУ — это комплекс плановых мероприятий, включающих осмотр, очистку, смазку, контроль жидкостей и диагностику. Универсального расписания не существует: периодичность зависит от интенсивности эксплуатации, условий работы (запыленность, наличие стружки), типа обрабатываемых материалов и конструктивных особенностей станка. Однако производители дают четкие ориентиры, которые мы систематизировали ниже.
Ежедневное обслуживание (перед каждой сменой)
Ежедневные процедуры занимают минимум времени, но предотвращают до 80% потенциальных неисправностей.
-
Проверка уровня масла в системе смазки направляющих. Перед запуском станка необходимо проконтролировать уровень масла в масляном баке — он должен находиться в пределах калибровочного диапазона (между верхней и нижней отметками). При недостатке масла следует доливать смазку того же типа, которая уже используется в системе.
-
Визуальный контроль качества смазки. Масло должно быть прозрачным или светло-желтым. Если оно почернело или помутнело, требуется немедленная замена. При растирании масла между пальцами не должно ощущаться металлической пыли или частиц — их наличие сигнализирует об износе узлов.
-
Проверка системы смазки направляющих в работе. На бачке смазки необходимо нажать кнопку принудительной подачи — давление должно подняться, и смазка должна пойти на направляющие. Визуально убедитесь, что в каждой точке смазки (направляющие, шарико-винтовые пары, подшипники) происходит нормальный выход масла.
-
Осмотр трубопроводов на предмет утечек. Следует проверить соединения масляных труб, особенно в районе распределительного клапана и соединительных фитингов. Температура маслопровода в рабочем состоянии должна быть слегка теплой — локальный перегрев может указывать на засорение.
-
Проверка уровня и концентрации СОЖ (смазочно-охлаждающей жидкости). Используйте рефрактометр для точного определения концентрации. Недостаточная концентрация может вызвать коррозию, а избыточная — привести к засаливанию и перегреву.
Еженедельное обслуживание
Еженедельные процедуры предполагают более глубокую очистку и контроль состояния узлов.
-
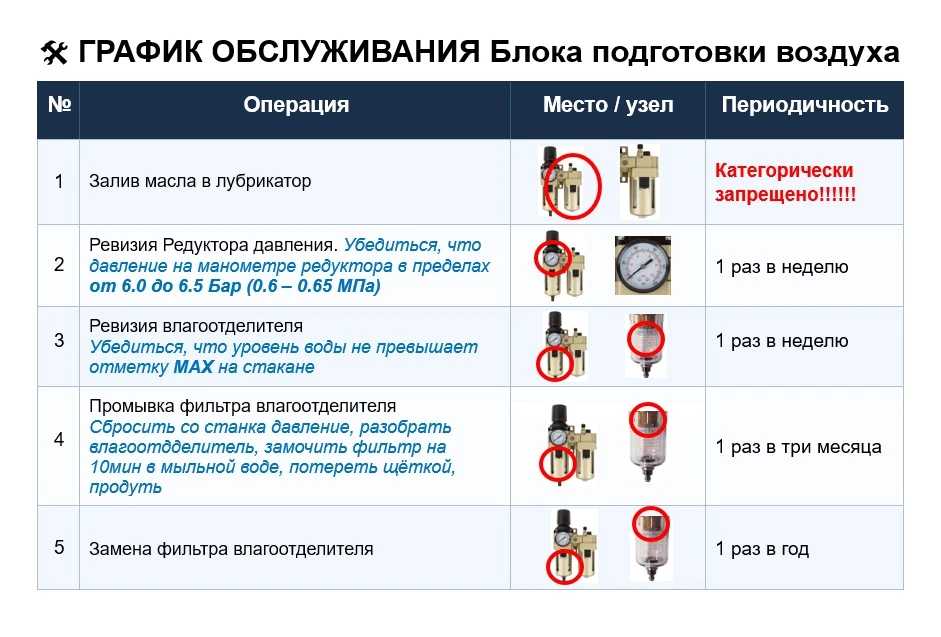
Очистка фильтров. Снимайте и очищайте фильтры теплообменника, а также фильтр масляного охлаждения шпинделя. На системах с централизованной смазкой еженедельно очищают сетчатый фильтр.
-
Тщательная очистка направляющих и ходовых винтов (ШВП). Необходимо удалить пыль, продукты резания и остатки старой смазки с поверхностей направляющих и шарико-винтовых передач. После очистки наносится свежая смазка с последующим кратковременным пуском станка для равномерного распределения.
-
Проверка состояния зубчатых реек (при наличии). У станков с зубчатыми рейками удаляется отработанная смазка и наносится новая. После нанесения станок запускают на несколько минут для равномерного распределения смазки по всей длине рейки.
-
Контроль работы датчиков уровня и таймера системы смазки. Еженедельно проверяется исправность датчиков уровня масла и таймера, управляющего цикличностью подачи смазки.
Ежемесячное обслуживание
-
Замена или очистка фильтрующих элементов. Очищайте или меняйте элемент масляного фильтра всасывания и трубопроводный фильтр. Бумажные фильтрующие элементы заменяются, а металлические можно очистить керосином и высушить для повторного использования.
-
Проверка люфтов и крепежных соединений. Осмотрите затяжку всех регулировочных винтов и крепежных элементов. При необходимости подтяните ослабшие соединения.
-
Ревизия состояния кабелей и датчиков. Проверьте целостность электрических кабелей, состояние датчиков и надежность контактов.
-
Калибровка дозатора системы смазки. Раз в квартал тестируется количественный дозатор: устанавливается стандартный объем выхода масла (например, 0,1 мл за цикл), производится три замера и вычисляется среднее значение. Если погрешность превышает ±5%, дозатор необходимо отрегулировать или заменить.
Периодичность замены масла
Замена масла в системе смазки станка с ЧПУ производится в соответствии с регламентом производителя — обычно через 500–800 часов работы. При экстремальных условиях эксплуатации цикл сокращается. Важно: первую замену масла производят через месяц после пуска станка, вторую — через 3 месяца, а далее — строго по карте смазки.
Для подшипников шпинделя, направляющих и других ответственных узлов масло заменяют каждые 6–12 месяцев.
Смазка шарико-винтовых передач (ШВП)
ШВП, смазываемые маслом, должны получать смазку ежедневно перед началом работы. При использовании консистентной смазки повторное заполнение требуется каждые два месяца работы — объем вводимого смазочного материала должен составлять примерно половину объема дорожек гайки. Раз в полгода рекомендуется полностью очищать ШВП от старой смазки и заменять ее новой.
Смазка направляющих
Периодичность смазки направляющих зависит от интенсивности эксплуатации:
-
При работе более 6 часов в сутки и обработке пыльных материалов (МДФ, фанера, композиты) — ежедневно.
-
При стандартном режиме работы 4–6 часов в день — раз в 3–5 дней.
-
При интенсивной эксплуатации — не реже 1 раза в месяц, в остальных случаях — 1 раз в квартал.
Для направляющих скольжения рекомендуется использовать масла класса вязкости VG 46 или VG 68. В широкоформатных фрезерных станках с централизованной системой смазки заливают масло вязкостью 10W-40.
2. Периодичность обслуживания вакуумных помп
Вакуумные насосы (помпы) — это оборудование, работающее в тяжелых условиях: постоянное разрежение, контакт с парами и влагой, высокие нагрузки на роторную группу. Своевременная замена масла и регулярное обслуживание — единственный способ обеспечить длительный срок службы вакуумной помпы.
Замена масла в вакуумном насосе
Масло в вакуумном насосе выполняет одновременно функцию смазки, уплотнения и охлаждения. Его замена — ключевая процедура технического обслуживания.
Для нового вакуумного насоса:
-
Первая замена масла производится через 100 часов работы.
-
В течение первого месяца масло следует менять каждые 100 часов.
-
Впервые полная замена масла выполняется не менее чем через 150–200 часов работы.
Для насоса, прошедшего обкатку:
-
Рекомендуемый интервал замены — каждые 400–500 часов работы или каждые 3–4 месяца.
-
Некоторые производители допускают интервал до 1000 часов при использовании качественного минерального масла.
-
Синтетические масла могут обеспечивать интервалы замены до 4000 часов работы.
Визуальные признаки необходимости замены:
-
Масло помутнело или потемнело.
-
В масле обнаружены частицы металла.
-
Масло утратило прозрачность (должно быть желтым или янтарным).
Ежедневные проверки вакуумной помпы
-
Визуальный контроль уровня масла через маслоуказательное стекло.
-
Осмотр на наличие утечек масла.
-
Прослушивание работы насоса на предмет посторонних шумов.
Периодическое обслуживание вакуумного насоса
-
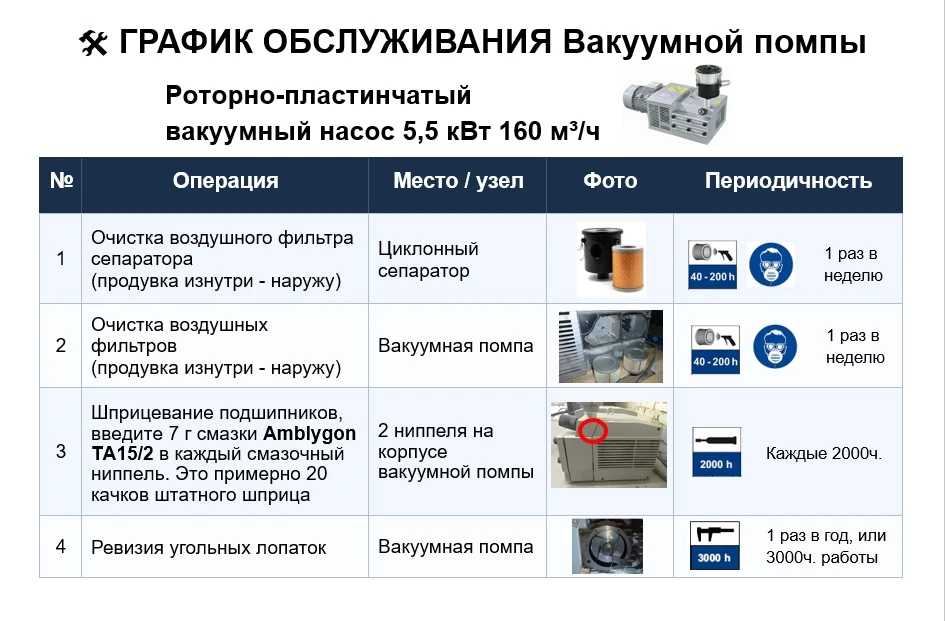
Каждые 500 часов — проверка и замена смазочного масла, осмотр подшипников.
-
Каждые 800–1000 часов — мелкий ремонт: затяжка соединительных болтов, проверка и замена смазочного масла, подшипников и изнашиваемых деталей.
-
Каждые 6 месяцев — замена масла и масляного фильтра.
-
Не реже 1 раза в год — полная замена масла или по мере помутнения.
Смазка подшипников вакуумного насоса
Подшипники вакуумной помпы требуют смазки каждые 3 месяца для обеспечения года бесперебойной работы. При круглосуточной эксплуатации внутренний подшипник (например, типоразмера 6305) может изнашиваться примерно за год, после чего требуется разборка и замена.
Особые условия эксплуатации
В процессах вакуумной сушки, дистилляции и отливки, где в откачиваемой среде присутствуют агрессивные пары, интервал замены масла может сокращаться до менее 120 часов. В лабораторных установках с чистыми средами интервал может достигать 2500 часов.
3. Рекомендации по выбору смазочных материалов
-
Для направляющих станков с ЧПУ — специальные масла для направляющих скольжения (Slideway Oil) класса вязкости VG 46 или VG 68. Они обладают отличными деэмульгирующими свойствами, эффективно отделяют воду и предотвращают коррозию.
-
Для шарико-винтовых передач — консистентные смазки на литиевой основе или масла вязкостью 30–150 сСт.
-
Для вакуумных насосов — только специальные вакуумные масла, поставляемые производителем. Использование обычных индустриальных масел недопустимо.
-
Строгое правило: не смешивайте смазки разных брендов и моделей. Инструменты для заправки (масляные пистолеты, масленки) должны использоваться для конкретных видов масел, чтобы избежать перекрестного загрязнения.
4. Заключение
Периодичность смазки и обслуживания станка с ЧПУ и вакуумных помп — это не формальность, а фундамент стабильной и долговечной работы оборудования. Ежедневные проверки уровня масла, еженедельная очистка фильтров, ежемесячная калибровка дозаторов и своевременная замена масла позволяют предотвратить до 90% неисправностей.
Ключевые выводы:
-
Смазка направляющих станка ЧПУ выполняется ежедневно (при интенсивной работе) или раз в 3–5 дней (в стандартном режиме).
-
Замена масла в системе смазки станка — через 500–800 часов работы.
-
Первая замена масла в вакуумном насосе — через 100–200 часов, далее — каждые 400–500 часов или 3–4 месяца.
-
Всегда ориентируйтесь на руководство по эксплуатации конкретного оборудования — именно в нем указаны точные интервалы и типы смазочных материалов для вашей модели.
Регулярное техническое обслуживание — это инвестиция, которая окупается снижением простоев, увеличением ресурса оборудования и стабильным качеством выпускаемой продукции.