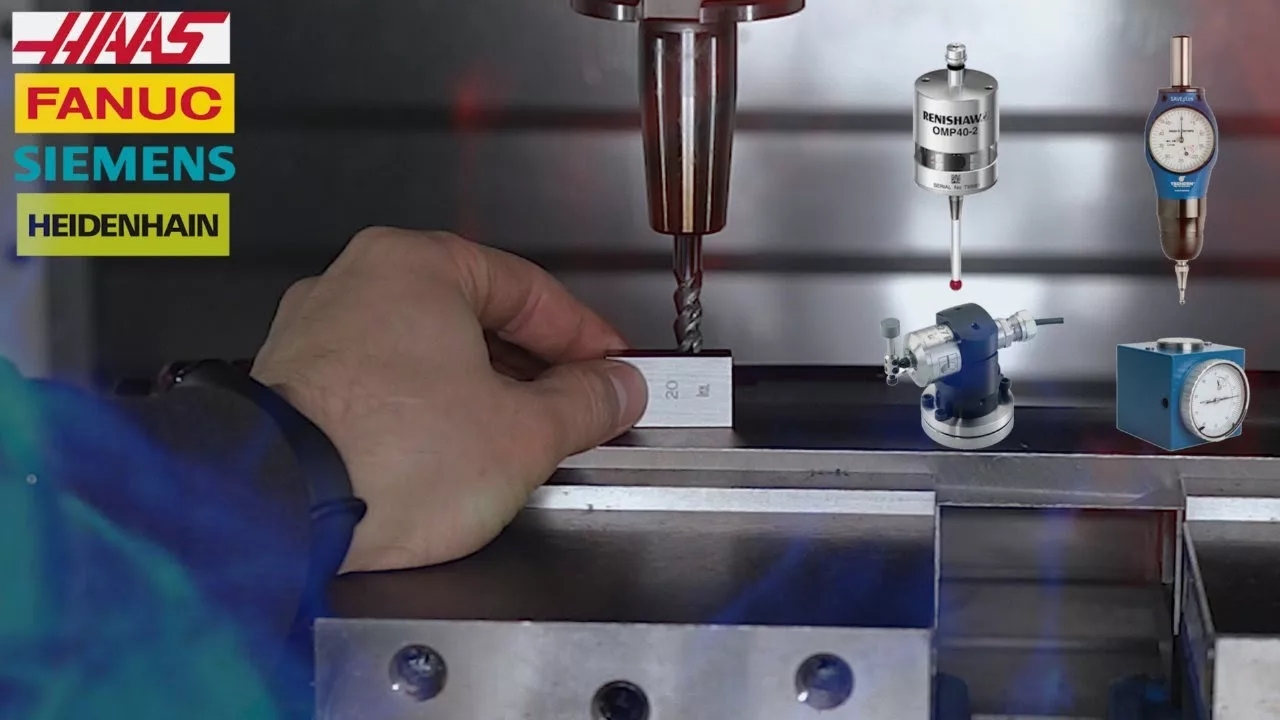
Эффективность и точность работы любого станка с ЧПУ напрямую зависят от корректной привязки инструмента. Это не просто формальная процедура, а фундамент, на котором строится качество обработки, безопасность оборудования и производительность производства. Ошибка в привязке может привести к браку, поломке инструмента, столкновению узлов и дорогостоящему ремонту. В этой статье мы подробно разберём, что такое привязка, какие методы существуют, как настроить инструмент по осям Z и X и какие современные системы помогают автоматизировать этот процесс.
Что такое привязка инструмента и зачем она нужна
Привязка — это определение положения режущей части инструмента относительно нулевой точки станка. Без точных координат система ЧПУ не сможет правильно позиционировать инструмент, что приведёт к ошибкам обработки или аварии. Правильная привязка:
-
сокращает процент бракованных изделий;
-
защищает оборудование от повреждений и преждевременного износа;
-
обеспечивает точность и повторяемость обработки;
-
повышает производительность за счёт сокращения времени наладки.
Процесс включает адаптацию инструмента к держателю, надёжное закрепление и определение координат в пространстве.
Методы привязки инструмента
Выбор метода зависит от типа станка, сложности задачи и требуемой точности. Основные подходы:
-
Ручная привязка. Оператор вручную подводит инструмент к заготовке до касания, используя щупы, концевые плитки, индикаторы. Точность ограничена, но метод доступен и не требует дорогого оборудования.
-
Полуавтоматическая привязка. Применяются измерительные приборы (штангенрейсмус, микрометр), данные вводятся вручную.
-
Автоматическая привязка. Используются специальные датчики и сенсоры (Renishaw, Hexagon, Pioneer), которые автоматически определяют положение инструмента и передают данные в ЧПУ. Это самый быстрый и точный метод, но он требует дополнительных вложений.
Современные станки всё чаще оснащаются автоматическими системами привязки, что существенно снижает влияние человеческого фактора и повышает производительность.
Привязка длины инструмента по оси Z
Ось Z — ключевая координата для настройки длины инструмента. Общий принцип:
-
Выбирается первый инструмент, который будет отправным для назначения нулевой точки по Z.
-
Производится подрезка торца заготовки, и эта позиция принимается за ноль.
-
Все последующие инструменты привязываются к этому нулю путём касания того же торца. Разница в длине автоматически учитывается системой.
Существует несколько способов установки нуля по Z:
-
Метод касания. Инструмент вручную подводят до соприкосновения с заготовкой. Подходит для черновой обработки.
-
Торцевание. Снимается небольшой слой материала для выравнивания торца. Не применяется, если торец должен остаться неизменным.
-
Концевые плитки и щупы. Точный метод: между инструментом и деталью вставляется щуп известной толщины, которая учитывается при вводе данных.
-
Часовой индикатор. Позволяет зафиксировать касание с высокой точностью, требует опытного наладчика.
-
Контактный метод. Для электропроводящих материалов: система фиксирует момент замыкания цепи. Не работает для диэлектриков.
-
Штангенрейсмус. Измеряется длина инструмента, данные вводятся в коррекцию.
-
Бумажный лист. Наименее точный метод: лист зажимается между инструментом и заготовкой, момент фиксации принимается за ноль.
Привязка инструмента по оси X
Привязка по X определяет точное положение резца или фрезы относительно заготовки. Это особенно важно для многоосевых станков и оборудования с поворотными столами.
Порядок действий:
-
Коснуться или проточить заготовку в осевом направлении.
-
Не сдвигая инструмент по X, измерить полученный диаметр.
-
Ввести значение в поле измерения инструмента на станке.
Для наружной обработки инструмент устанавливают рядом с заготовкой и снимают минимальный слой материала, затем измеряют диаметр. Для внутренней обработки привязывают сверло, делают отверстие, измеряют внутренний диаметр нутромером и вносят данные в программу.
На большинстве станков принцип привязки схож, различия лишь в интерфейсе. Автоматическая настройка выполняется с помощью встроенных датчиков и сенсоров.
Рекомендации для корректной привязки
Чтобы привязка была правильной и безопасной, придерживайтесь следующих правил:
-
Проверьте состояние инструмента. Убедитесь, что режущие кромки острые, без сколов. При необходимости замените или заточите.
-
Очистите инструмент и посадочные места от стружки и загрязнений.
-
Используйте подходящую оснастку для надёжной фиксации в шпинделе или магазине.
-
Проверьте калибровку датчиков и измерительных устройств.
-
Внимательно вводите параметры в систему управления, проверяйте соответствие инструменту.
-
Выполните тестовый запуск программы без заготовки или с пробной деталью, чтобы убедиться в отсутствии сбоев.
Заключение
Привязка инструмента на станках с ЧПУ — это критически важный этап, от которого зависит точность, производительность и безопасность. Ручные методы требуют опыта и внимания, автоматические — обеспечивают максимальную точность и скорость. Выбор зависит от ваших задач и бюджета.
Компания ООО СТАНКИ предлагает станки с ЧПУ, оснащённые современными системами привязки, а также помогает с настройкой, обучением персонала и техническим сопровождением. Наши инженеры помогут правильно выполнить привязку инструмента и избежать ошибок. Обращайтесь — и мы обеспечим стабильную работу вашего оборудования.