

Лазерный сварочный аппарат — это современное оборудование для прецизионного соединения металлических деталей. Вместо традиционного контактного нагрева здесь используется сфокусированное излучение. Оно локально плавит материал, создавая узкий и прочный шов. Такой подход снижает деформацию, уменьшает зону термического влияния и позволяет работать со сложными сплавами. В этой статье объясним, как работает лазерный сварочный аппарат, какие физические процессы лежат в основе и что важно учитывать при выборе режима.
Основы лазерной сварки
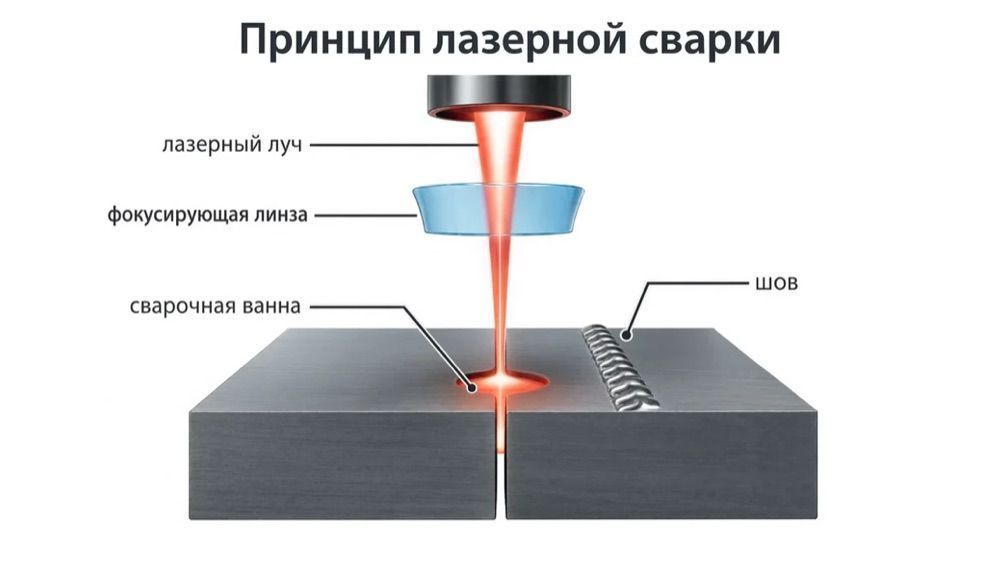
Лазерная сварка — это метод соединения, при котором источник энергии не касается детали. Луч высокой мощности фокусируется на поверхности, поглощается металлом и превращается в тепло. Температура в точке воздействия быстро достигает плавления. Например, сталь 45 плавится при 1460–1490 °C. Этого достаточно, чтобы сформировать сварочную ванну и соединить кромки.
Ключевые свойства лазерного излучения — когерентность, монохроматичность и направленность. Когерентность означает синхронность волн. Монохроматичность дает одну длину волны, поэтому линзы и зеркала фокусируют луч с минимальными потерями. Направленность обеспечивает высокую плотность энергии на малой площади. Именно эти свойства делают лазерный сварочный аппарат точным инструментом.
Физика процесса: как свет становится теплом
Когда луч попадает на металл, поверхность поглощает излучение. Энергия преобразуется в теплоту. При достаточной мощности металл плавится, образуя ванну расплава. В зависимости от плотности мощности и скорости перемещения возможны два режима. Теплопроводный режим подходит для тонких деталей. Режим глубокого проплавления, или keyhole, формирует узкий и глубокий шов. В этом случае луч создает канал, заполняемый расплавом, что обеспечивает высокую прочность.
Скорость движения луча и фокусное расстояние настраиваются под конкретный сплав. После прохождения луча ванна остывает и кристаллизуется. Так образуется сварной шов. Для защиты от окисления подается защитный газ, чаще аргон. Он вытесняет воздух и помогает получить плотное соединение без пор и трещин.
Устройство лазерного сварочного аппарата
Современный лазерный сварочный аппарат состоит из нескольких блоков. Излучатель — источник лазера. Чаще всего применяется волоконный тип: он дает высокий КПД, стабильную мощность и долгий срок службы. Оптическая система включает линзы и зеркала. Они формируют и фокусируют луч на детали. Сварочная головка отвечает за подачу излучения, защитного газа и присадочной проволоки. Она может быть ручной или автоматической.
Система охлаждения предотвращает перегрев излучателя и оптики. Обычно используется водяной чиллер. Блок управления задает мощность, скорость, режим и другие параметры. Защитные элементы оберегают оператора и оборудование от отраженного излучения. Все компоненты связаны в единую систему, где каждый влияет на стабильность результата.
Пошаговая технология лазерной сварки
Первый этап — подготовка. Поверхность очищают от масла, пыли и оксидов. Загрязнения ухудшают поглощение и качество шва. Затем настраивают аппарат: выбирают тип излучателя, мощность, импульсный или непрерывный режим. Учитывают толщину металла и свойства сплава. Проверяют охлаждение и исправность всех узлов.
Второй этап — фокусировка. Луч генерируется внутри излучателя, проходит через оптику и концентрируется в точке. Важно понимать: луч не касается металла физически. Нагрев идет за счет тепла. Энергия передается точно в зону соединения. Это позволяет контролировать процесс даже при ручной сварке.
Третий этап — формирование ванны. Металл плавится, образуя расплав. При необходимости добавляется присадочная проволока. Защитный газ, например аргон или азот, подается через сопло. Он защищает ванну от кислорода и азота воздуха. Это предотвращает окисление и улучшает структуру шва.
Четвертый этап — остывание и кристаллизация. После прохождения луча расплав затвердевает. Формируется ровный шов с минимальной зоной термического влияния. Правильная скорость и мощность дают прочное соединение без наплывов и трещин. Именно на этом этапе проявляется главное преимущество лазерной сварки — аккуратность при высокой прочности.
Какие материалы подходят
Лазерная сварка применяется для конструкционных и легированных сталей, нержавеющих сплавов, алюминия, титана и меди. Каждый материал требует своих настроек. Тонкие заготовки свариваются на малой мощности, чтобы избежать прожога. Для толстых деталей увеличивают энергию и меняют фокусировку. Лазерный сварочный аппарат позволяет работать с разной толщиной без смены оборудования, если параметры подобраны корректно.
Виды лазеров
Волоконный лазер — самый универсальный. Он обеспечивает высокое качество, стабильность и простую интеграцию в автоматические линии. Твердотельный лазер на неодимовом кристалле часто работает в импульсном режиме. Он подходит для точных задач и тонких материалов. Газовый CO₂-лазер отличается большой мощностью и глубоким проплавлением. Он применяется для толстого металла, но требует сложной оптики и охлаждения.
Отличия от классических методов
По сравнению с ручной дуговой или газовой сваркой лазерный сварочный аппарат дает меньшую зону нагрева. Детали меньше деформируются. Шов получается узким и аккуратным. Снижается расход присадочной проволоки и защитного газа. Появляется возможность соединять миниатюрные элементы и сложные сплавы. Традиционные методы проще и дешевле, но уступают в точности и повторяемости.
Как выбрать и использовать
При выборе лазерного сварочного аппарата учитывают тип излучателя, мощность, систему охлаждения, режим работы и возможность подачи присадочного материала. Мощность влияет на глубину проплавления и скорость. Водяное охлаждение обеспечивает стабильность при длительной работе. Блок управления должен быть удобным, чтобы оператор мог точно задавать параметры. Для тонких деталей подходит импульсный режим, для толстых — непрерывный.
Правила безопасности
Лазерное излучение опасно для глаз и кожи. Работать нужно в защитных очках, соответствующих длине волны. Зона сварки ограждается, чтобы отраженный луч не попал на людей. Нельзя смотреть на луч и его отражение. Важно следить за исправностью охлаждения и вентиляции. Защитный газ может вытеснять кислород, поэтому помещение должно проветриваться. Перед началом работы изучают инструкцию и проходят обучение.
Заключение
Лазерный сварочный аппарат — это высокотехнологичное оборудование для точного и прочного соединения металлов. Он использует сфокусированное излучение, которое плавит материал в узкой зоне. Понимание физики, устройства и технологии помогает правильно настроить режим и получить качественный шов. Лазерная сварка снижает деформацию, экономит материалы и расширяет возможности производства. При соблюдении безопасности и грамотном подборе параметров она становится надежным инструментом для многих отраслей.