

Настройка лазерной сварки начинается не с кнопки «Пуск», а с подбора режима под конкретный металл, толщину и тип соединения. Если правильно выставить мощность, скорость, фокус, газ и подачу проволоки, аппарат дает стабильный шов без прожогов, непровара и лишней деформации. Если хотя бы один параметр выбран неверно, качество резко падает, даже если сам лазерный сварочный аппарат исправен.
Ниже разобран практический порядок настройки: что проверить до запуска, какие параметры влияют на шов сильнее всего, как подбирать режим для стали, нержавейки и алюминия, какие дефекты возникают чаще всего и как быстро понять, что именно нужно поправить. Материал рассчитан на пользователя ручной лазерной сварки и на тех, кто настраивает аппарат в производстве впервые.
Что проверить перед настройкой
Настройка начинается с подготовки. Многие проблемы появляются еще до первого прохода. Пользователь видит нестабильный шов и меняет мощность, хотя реальная причина в грязной поверхности, плохом зазоре или изношенной оптике. Важно! Настраивать лазерную сварку на грязной детали нельзя. Неправильная подготовка часто дает тот же дефект, что и неверная мощность: пористость, нестабильную ванну и слабый шов.
Перед запуском нужно проверить не только сам аппарат, но и весь рабочий контур. Для этого обычно смотрят на состояние расходников, чистоту деталей, подачу газа, охлаждение и правильность сборки соединения. Если один из этих пунктов пропущен, подобрать стабильный режим заметно сложнее.
-
Очистить кромки от ржавчины, масла, краски и окалины.
-
Проверить зазор между деталями и плотность сборки.
-
Убедиться, что защитное стекло чистое и без повреждений.
-
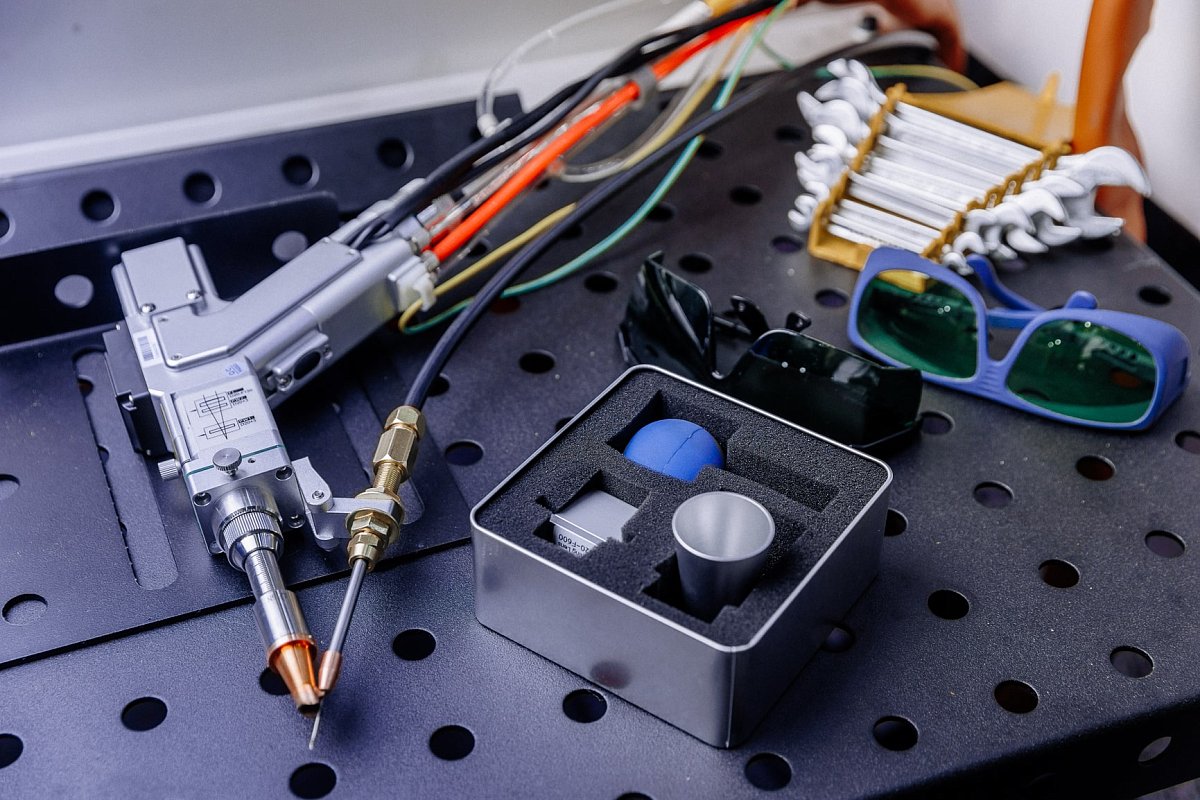
Проверить сопло, головку и фокусирующую оптику.
-
Подключить правильный защитный газ и убедиться в стабильной подаче.
-
Проверить систему охлаждения и отсутствие перегрева.
-
Выбрать тип материала, толщину и форму соединения.
На практике удобно начинать с готовых решений из категории ручных лазерных аппаратов, где можно сравнить аппараты по мощности, комплектации, длине оптоволокна и функциям 4 в 1. Перед первым проходом также проверяют надежность подключения массы. Плохой контакт может сделать дугу нестабильной, исказить поведение ванны и запутать настройку режима.
Какие параметры лазерной сварки настраивают в первую очередь
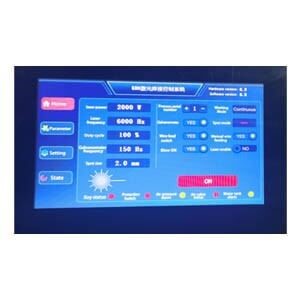
У ручной и автоматической лазерной сварки набор параметров похожий. Меняются интерфейс, диапазоны и степень автоматизации, но логика остается одной. Сначала задают базовые параметры, потом делают короткий тестовый проход, оценивают шов и корректируют режим.
Мощность лазера
Мощность определяет, сколько энергии попадет в металл. Если ее мало, появляется непровар. Если слишком много, возникают прожоги, брызги и лишняя зона термического влияния. Поэтому мощность всегда подбирают вместе со скоростью, а не отдельно.
Скорость сварки
Скорость влияет на подвод тепла и глубину проплавления. Слишком высокая скорость уменьшает провар. Слишком низкая перегревает металл, расширяет шов и может испортить поверхность. Для тонких материалов обычно нужна более высокая скорость при умеренной мощности.
Фокусировка луча
Фокус определяет, где именно концентрируется энергия лазера. При неверной фокусировке луча плотность энергии падает, шов становится широким и нестабильным, а глубина проплавления уменьшается. Поэтому фокусировка — один из главных параметров при настройке.
Тип и давление защитного газа
Газ защищает сварочную ванну и уменьшает окисление. Чаще всего используют аргон или азот. Выбор зависит от материала, внешнего вида шва и конкретной технологии. Если давление газа недостаточное, шов темнеет и окисляется. Если давление слишком высокое, ванну начинает «раздувать» и процесс становится нестабильным.
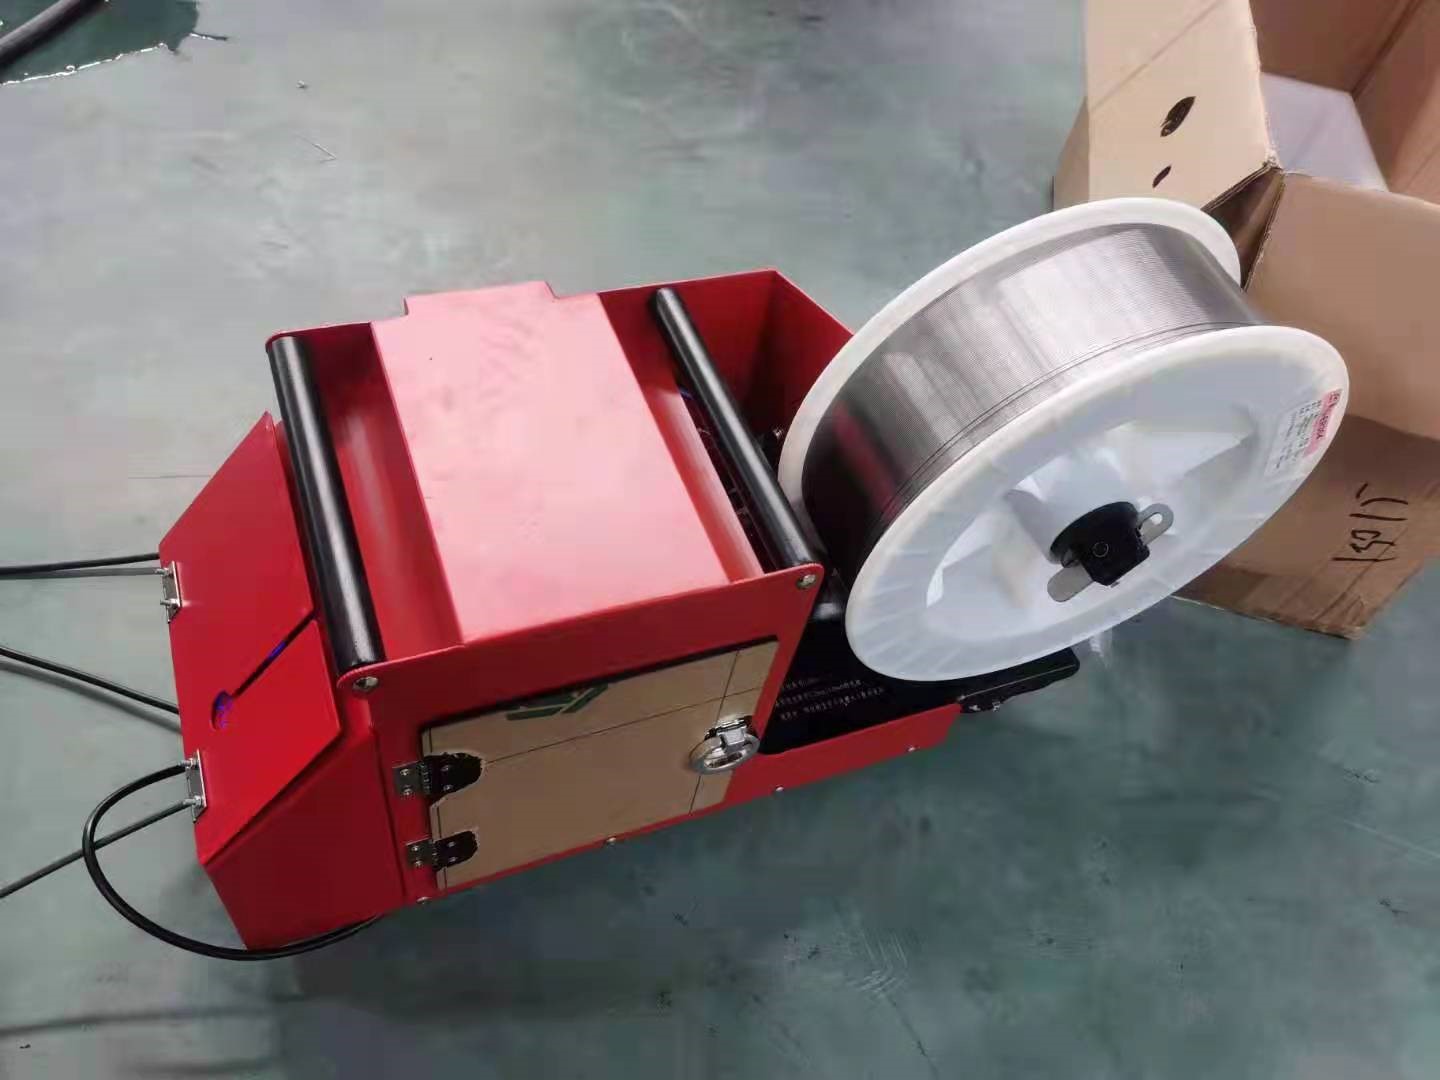
Подача присадочной проволоки
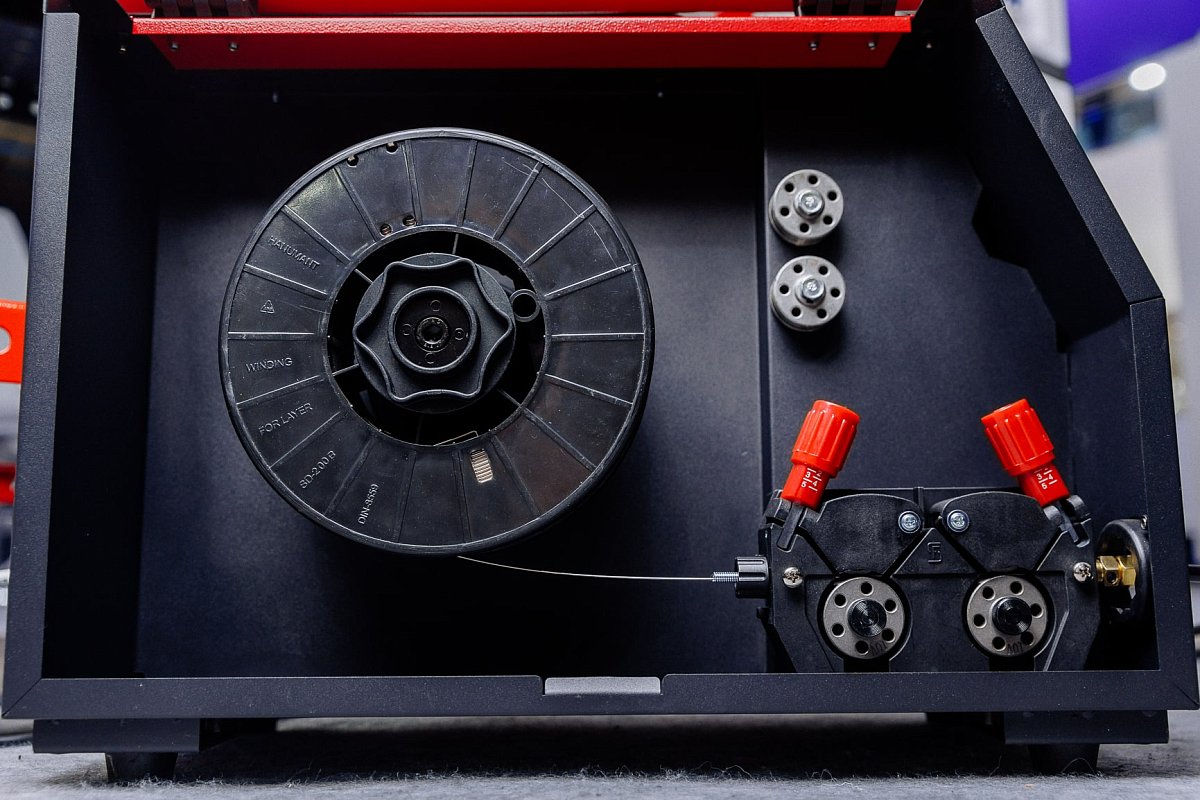
Проволоку подключают не всегда. Она нужна, когда есть зазор, когда требуется усилить шов или когда нужно сделать процесс более устойчивым на определенном металле. Слишком высокая подача проволоки перегружает ванну. Слишком низкая не дает нужного заполнения.
Ширина колебаний и частота
На многих аппаратах можно настраивать амплитуду качания, форму траектории и частоту. Эти параметры влияют на ширину шва, прогрев кромок и заполнение стыка. Если ширина качания завышена, энергия размазывается по зоне. Если слишком мала, может не хватать перекрытия по кромкам.
Таблица влияния параметров на дефекты
| Параметр | Если значение занижено | Если значение завышено | На что смотреть при настройке |
|---|---|---|---|
| Мощность | Непровар, слабое соединение | Прожоги, перегрев, широкий шов | Глубина проплавления, цвет шва, количество брызг |
| Скорость сварки | Перегрев, деформация, избыточная ванна | Недостаточный провар, разрывы шва | Ровность валика, стабильность формирования шва |
| Фокус | Пятно слишком «мягкое», мало энергии в точке | Нестабильное проплавление, разбрызгивание | Ширина шва, повторяемость, звук процесса |
| Давление газа | Окисление, потемнение, пористость | Раздувание ванны, турбулентность | Чистота поверхности, ровность кромок шва |
| Подача проволоки | Не хватает заполнения | Наплывы, нестабильная ванна | Форма валика, заполнение зазора |
Пошаговая настройка аппарата
Чтобы быстро настроить аппарат лазерной сварки, удобнее идти не от случайных цифр, а от последовательного алгоритма. Тогда пользователь понимает, какой параметр меняет, зачем он это делает и что должен увидеть после корректировки.
Практический алгоритм настройки выглядит так:
-
Определить материал, его толщину и тип соединения.
-
Подготовить тестовые образцы из того же металла.
-
Выбрать стартовый режим из паспорта аппарата или карты настроек.
-
Проверить фокус, расход защитного газа и состояние оптики.
-
Сделать короткий тестовый проход длиной 30–50 мм.
-
Оценить форму шва, глубину, цвет и наличие дефектов.
-
Менять только один параметр за раз.
-
Зафиксировать удачный режим в рабочей таблице.
Ключевое правило простое: нельзя одновременно менять и мощность, и скорость, и газ, и качание. Если сразу править все параметры, теряется причина дефекта. Гораздо надежнее менять один фактор, делать повторный проход и сравнивать результат.
Особенности настройки для разных металлов
Для нержавейки важно не перегреть металл, чтобы избежать деформации и потемнения шва. Обычно используют азот в качестве защитного газа и умеренную мощность. Для алюминия требуется более высокая мощность из-за его теплопроводности, а также тщательная очистка поверхности от оксидной пленки. Углеродистая сталь прощает больше ошибок, но склонна к образованию пор при загрязнении.
Заключение
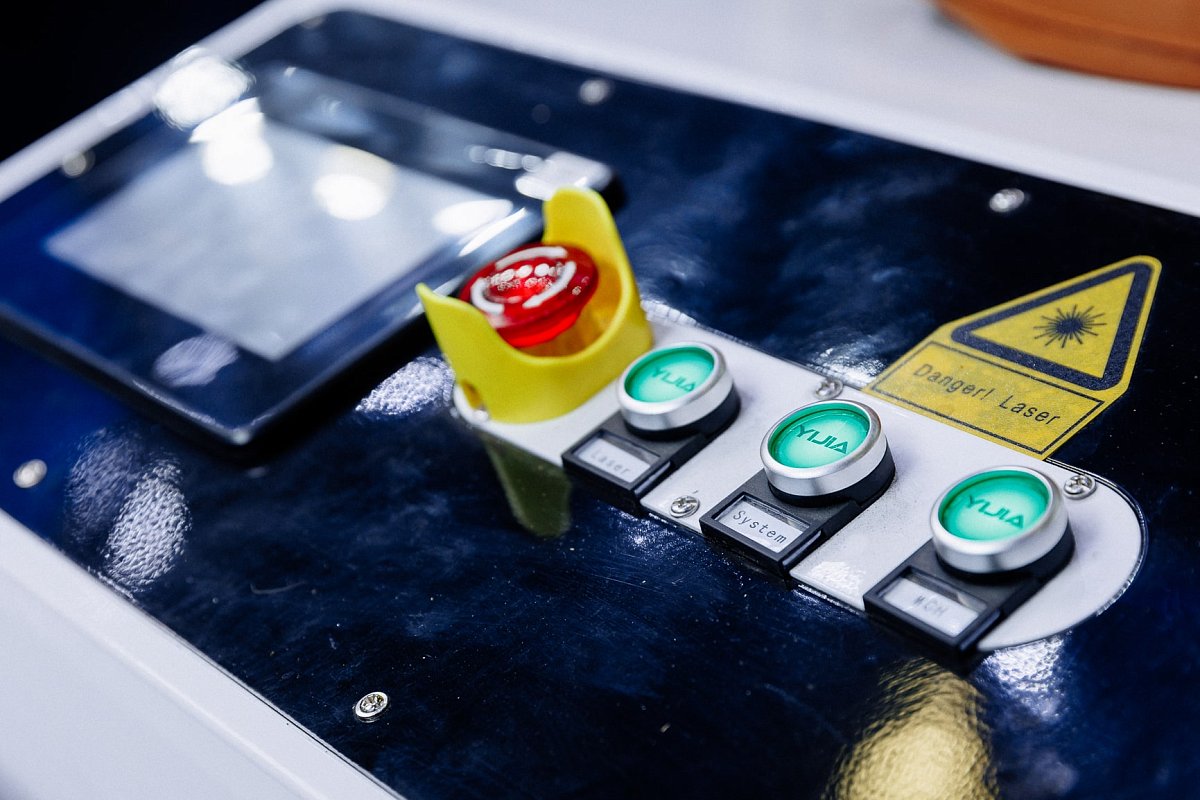
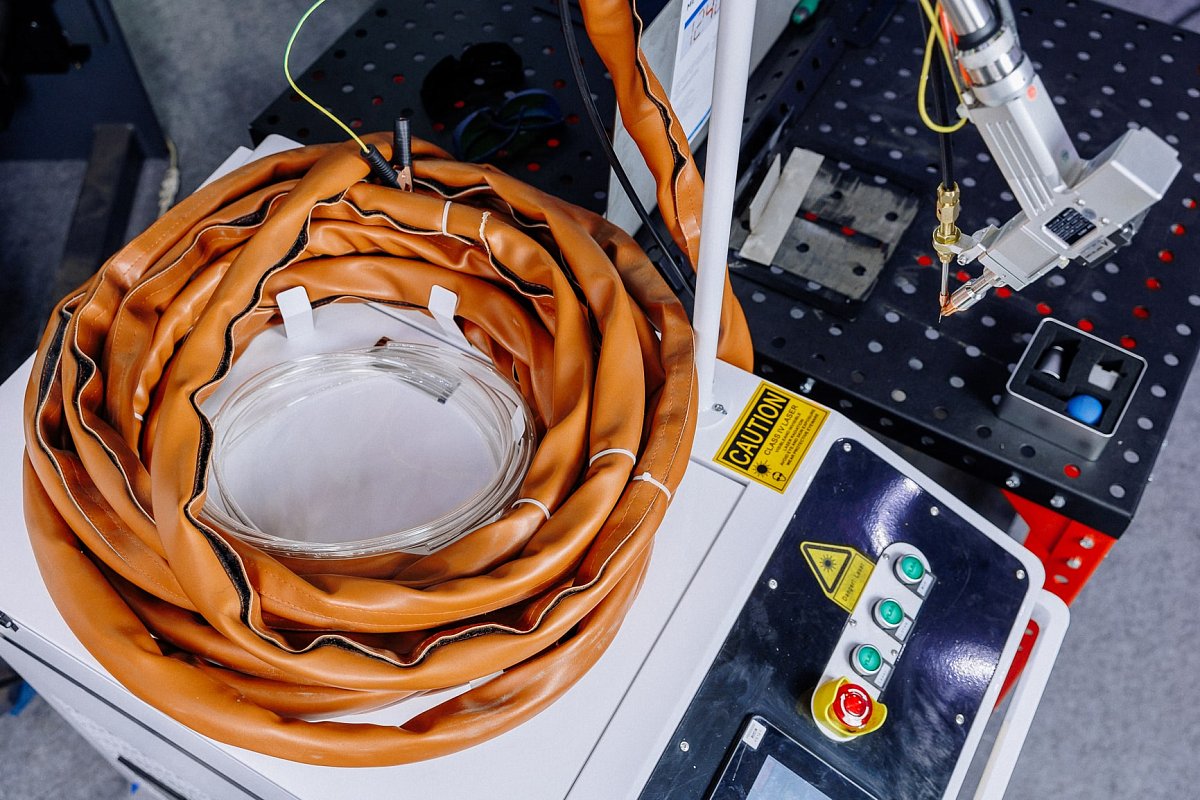
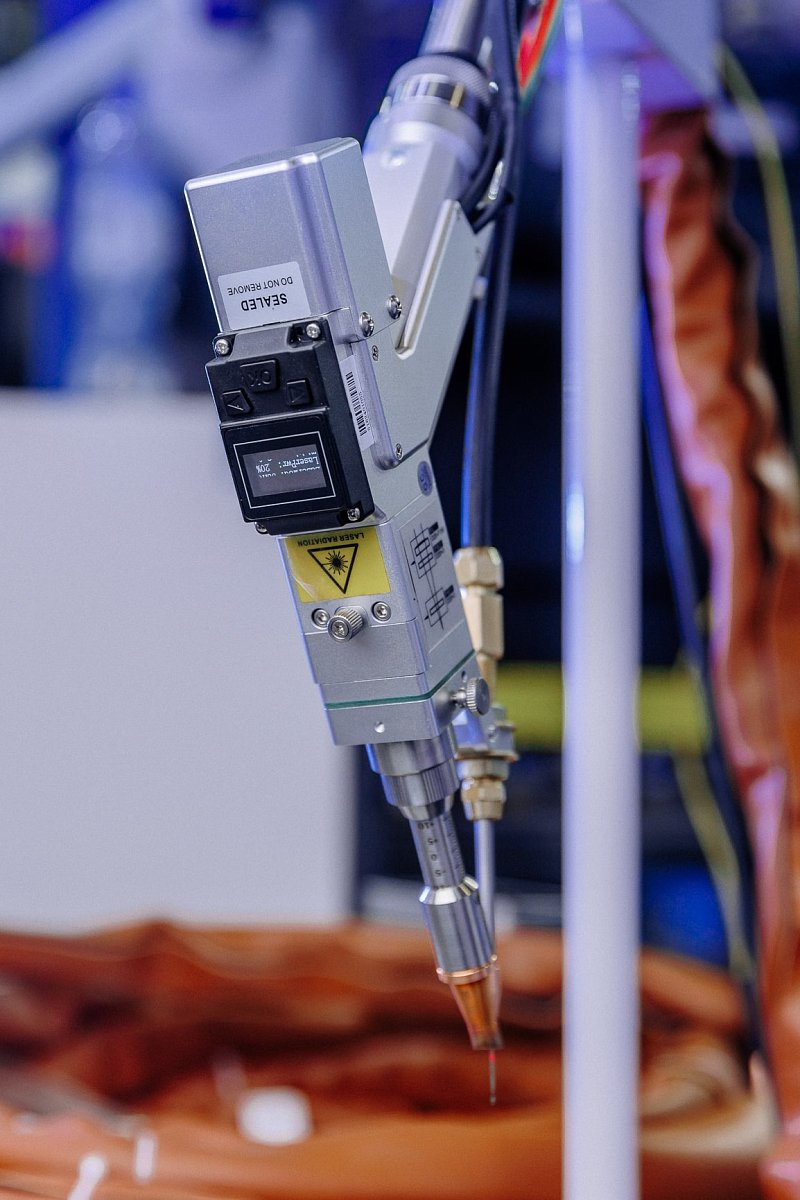
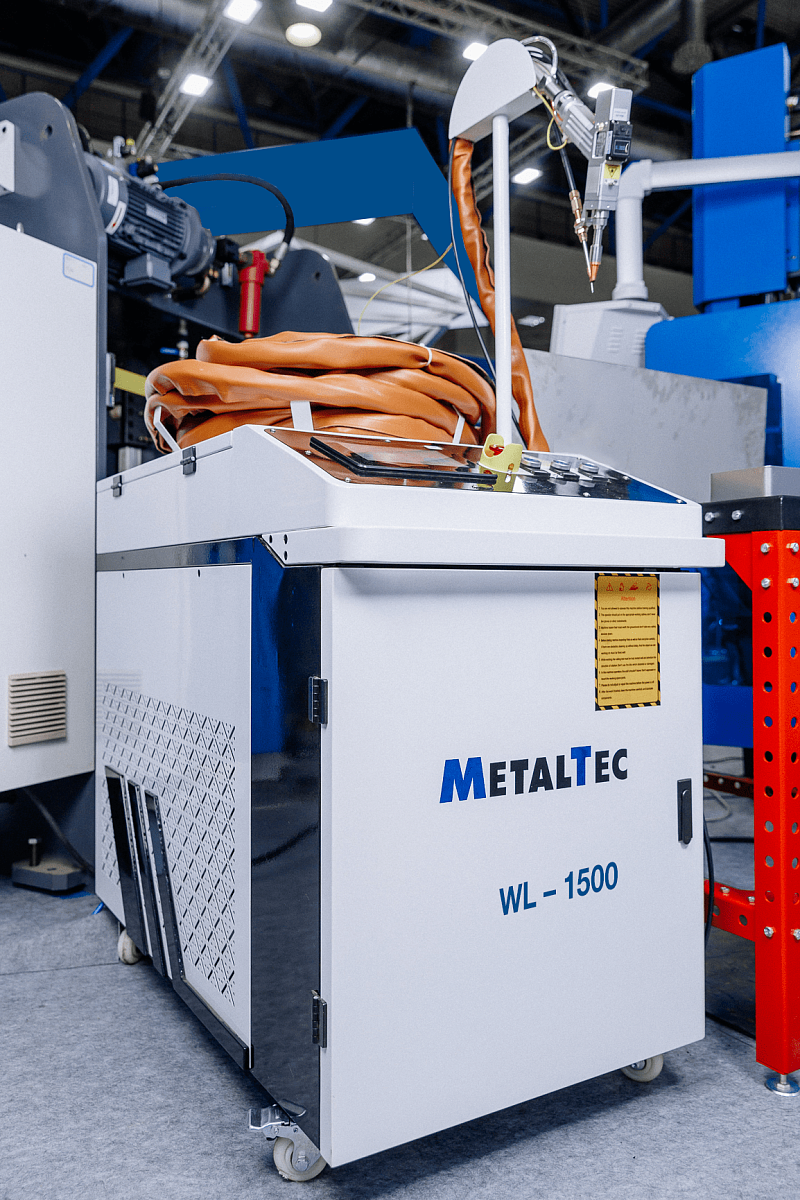
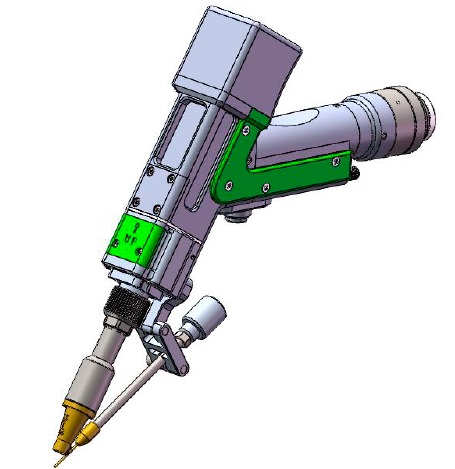
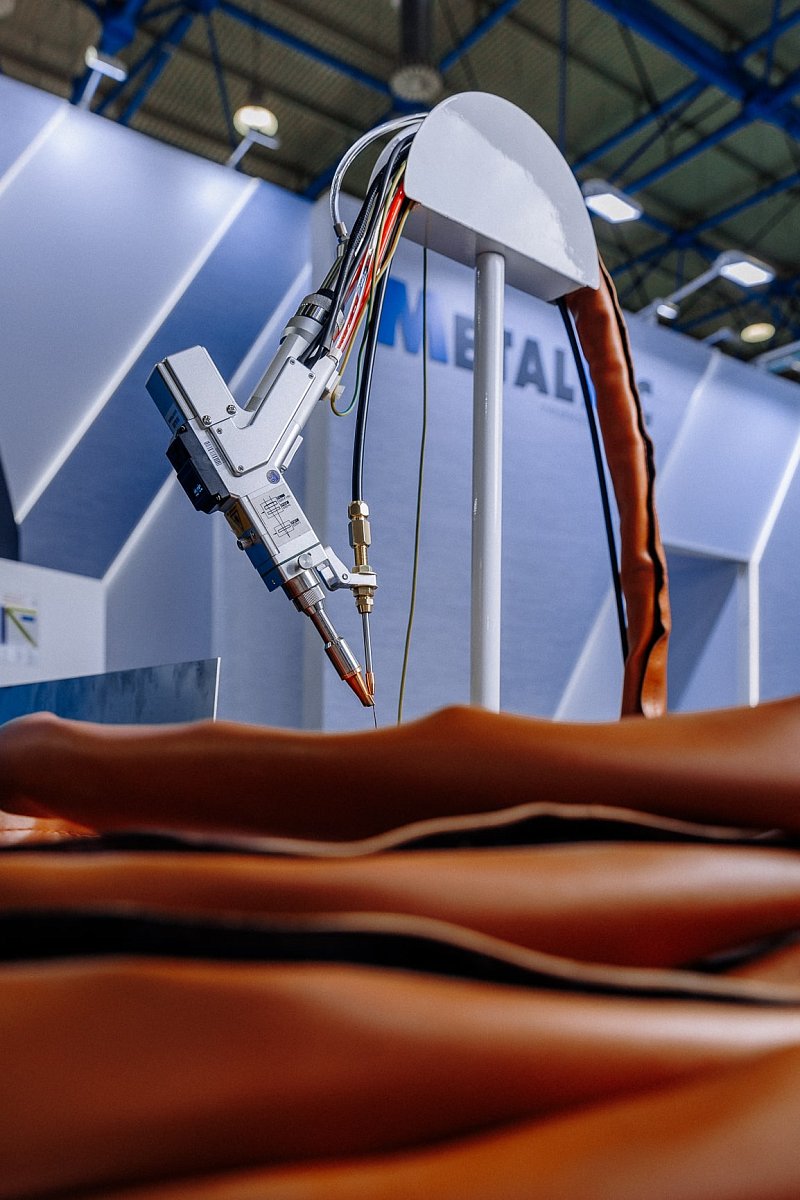
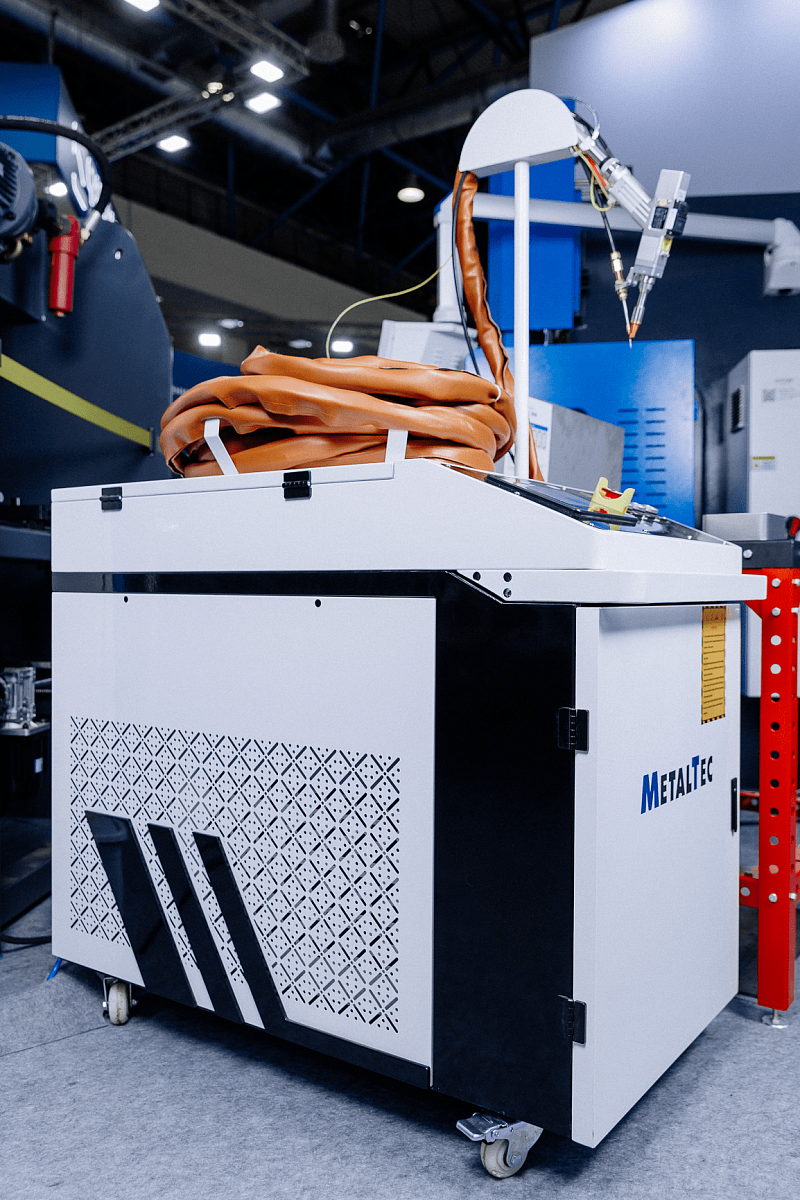
Лазерный сварочный аппарат с отдельным блоком управления и пистолетом дает широкие возможности для настройки. На фото: лазерный сварочный аппарат с отдельным блоком управления и ручным пистолетом. Для начального освоения логично использовать аппарат с понятной компоновкой и стандартной конфигурацией. Главное — помнить, что стабильный шов начинается с чистоты, правильной сборки и последовательного подбора режима, а не с хаотичного вращения ручек.